在执行MSA分析时,推荐使用Minitab来评估变异性并计算Gage R&R及P/T比率。根据产品特性和结构类型(交叉型或嵌套型),采取特定的测量系统分析方法。
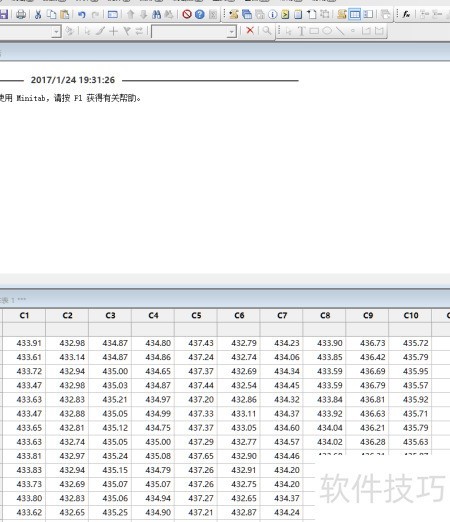
- 使用MINITAB生成MSA数据,零件尺寸规格为434±1.5mm,3名测量人员对10个零件各测量3次。
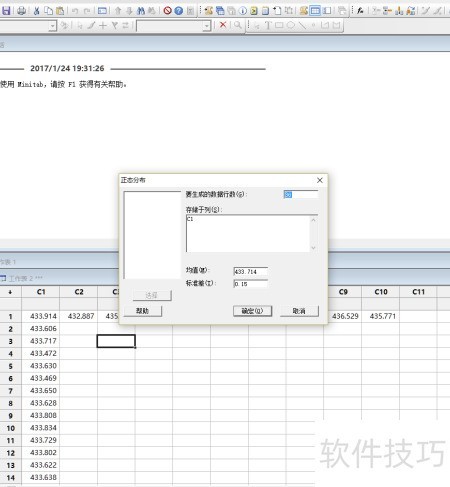
在MINITAB中生成包含正态分布随机数的列表,平均值设定为方差设置为这些数据将作为分析的基础资料,准备进行进一步的数据处理和统计测试。
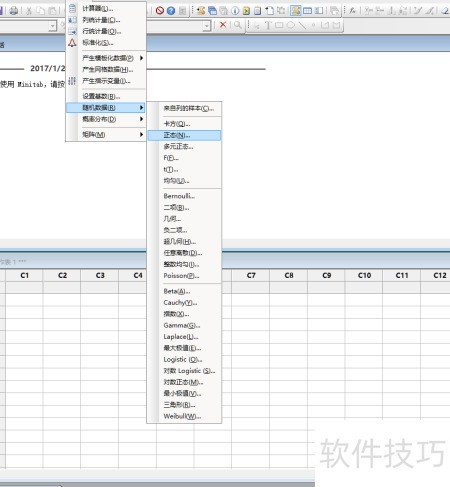
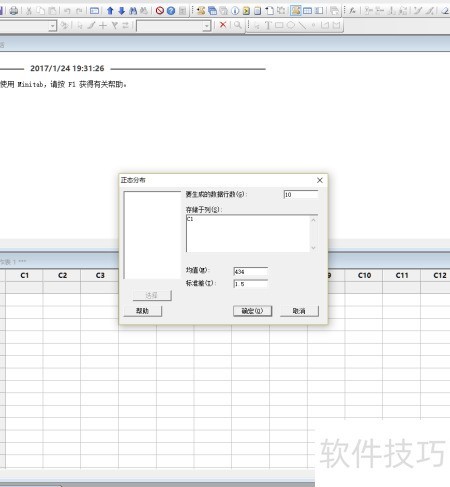
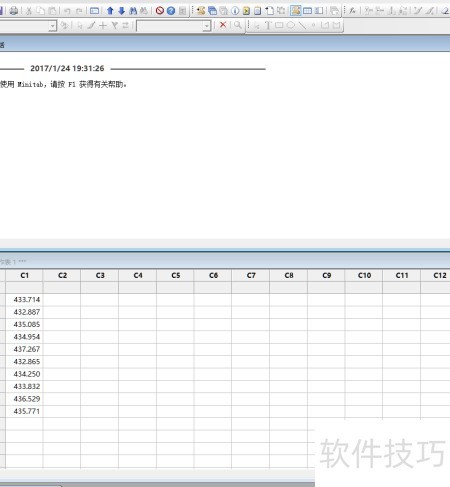
- 将10行数据转为1行10列,使用数据-转置列功能,并删除首列无用字符。
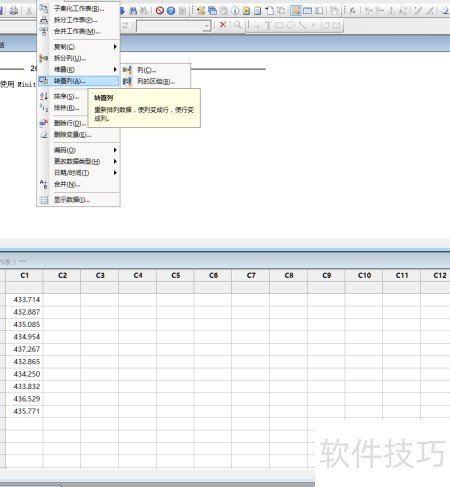
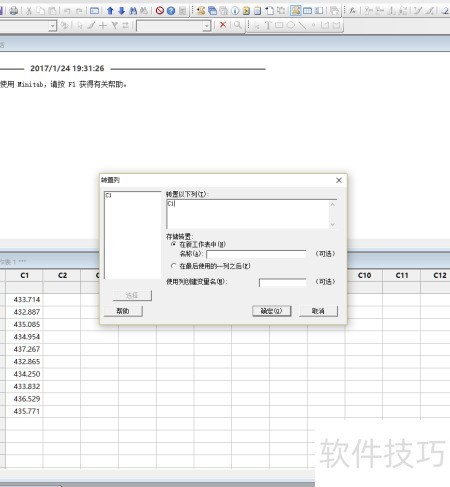
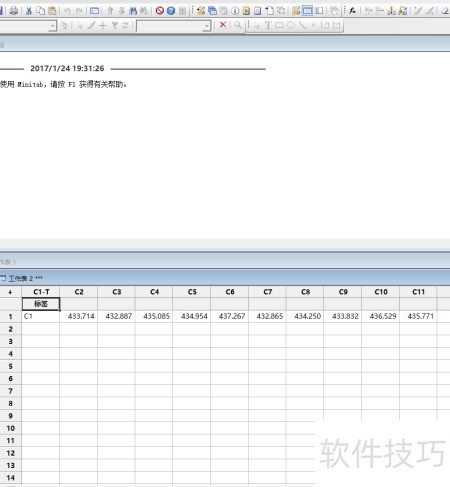
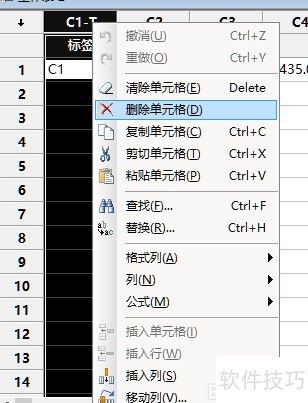
在计算-随机数据-正态功能中,首先以每一列的首个数值作为均值,然后设定标准差为即十分之一),以此方式生成符合正态分布的随机数据。每列生成数据点,虽然只需要样本,但额外生成部分有助于后续筛选应用。最终共有,每列包含随机数值,并分别输入对应位置。
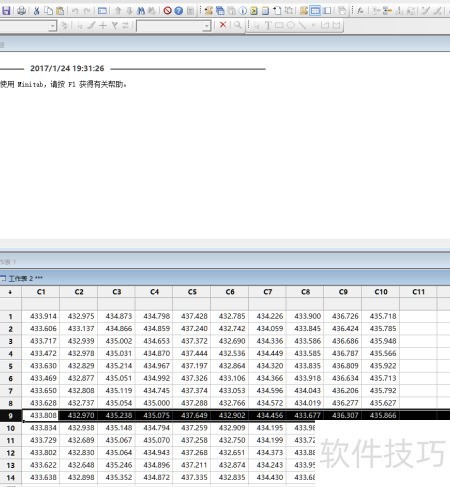
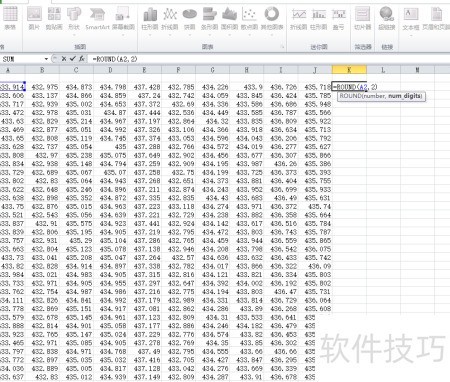
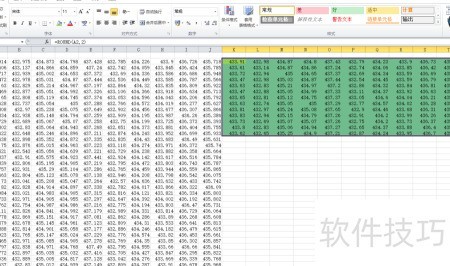
将数据处理到两位小数,可以通过公式=ROUND(B 实现,适用于小数点后保留两位的情况。对于需要三位小数的数据,可调整公式为=ROUND(B 。同样地,如果需要保留一位小数,则使用=ROUND(B 即可。处理后的数据适合进行MSA分析,并且要求GRR(变异率)低于,NDC(系统误差占总测量值的比例)大于;若未达标,可以尝试添加剩余数据重新测试。如果仍不能满足标准,在第三步中将标准差设为偏差的十五分之一或更小,以提高精度并再次评估。
相关文章
- 最新更新
- 小编推荐
- 热门推荐
- 最新更新
-
-

- 相关下载
-
-